ZENITH Maschinenfabrik GmbH

Esminė įranga mažos apimties betoninių blokelių gamybai

Įvadas: Kompaktiška gamyba reikalauja visiško inžinerinio griežtumo

Mažos apimties blokelių gamybadažniausiai klaidingai suprantamas kaip apleista, mažai sudėtinga operacija. Tiesa yra visiškai priešinga. Tai koncentruota gamybos ekosistema, kuri turi paklusti tiems patiems fiziniams ir inžineriniams dėsniams, reglamentuojantiems didžiules pramonės gamyklas.


Small-Scale Concrete Block Production


Skirtumas yra ne proceso architektūra, o pralaidumas, modulinis lankstumas ir kapitalo panaudojimas. Net ir nedidelė linija turi sklandžiai sujungti proporcijų, maišymo, formavimo ir proceso valdymą į vieningą veiklos grandinę.


1. Proporcijų sistema: pakartojamos kokybės pagrindas

Kiekvienas užbaigtas blokas atskleidė savo kilmę iki tikslaus ingredientų dozavimo. Proporcingumo sistema prisiima atsakomybę už žaliavų – cemento, užpildų ir vandens – dozavimą ir išdavimą tiksliu santykiu prieš maišant.

Pagrindinę konfigūraciją paprastai sudaro birių talpų silosai arba bunkeriai, apkrovos elementų svėrimo stotys ir išmetimo latakai arba juostiniai konvejeriai. Nors mechaniškai nesudėtinga, šis etapas daro didelę įtaką galutinio produkto vientisumui.

Nereguliarus dozavimas užtikrina nepastovią stiprumą ir nepastovią veikimą. Atliekant kompaktiškas operacijas, matavimo tikslumas kiekvieną kartą viršija pralaidumo greitį.


2. Maišymo sistema: inžinerinis kompozicinis vienodumas

Sudarant proporcijas, sudedamosios medžiagos turi būti visiškai homogenizuotos. Ši fazė yra lemiamas kelio išsišakojimas: arba betonas atsiranda kaip vientisas, nuspėjamas kompozitas, arba suyra į silpną, kintamą matricą.

Kompaktiškos patalpos paprastai priklauso nuo keptuvės tipo maišytuvų arba erdvių taupančių dviejų velenų dizaino. Jų mandatas yra trejopas:

●Pasiekti tolygiai cemento sklaidą visame užpildo karkase

●Užfiksuokite tikslinį drėgmės lygį be dreifo

●Apsaugokite nuo dalelių stratifikacijos ar segregacijos

Kruopščiai valdoma maišymo stadija padidina formavimo nuspėjamumą ir sumažina sukietėjusių blokų paviršiaus ir struktūrinius defektus.


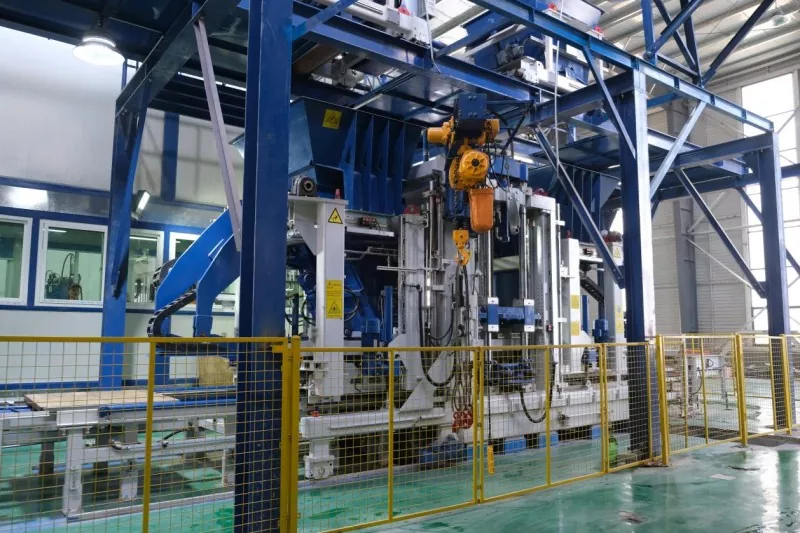
3. Blokų formavimo mašina: veikimo branduolys

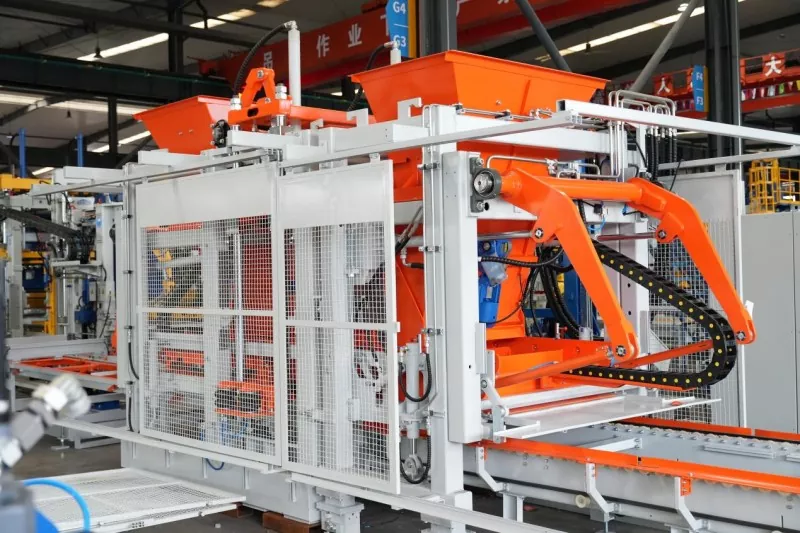
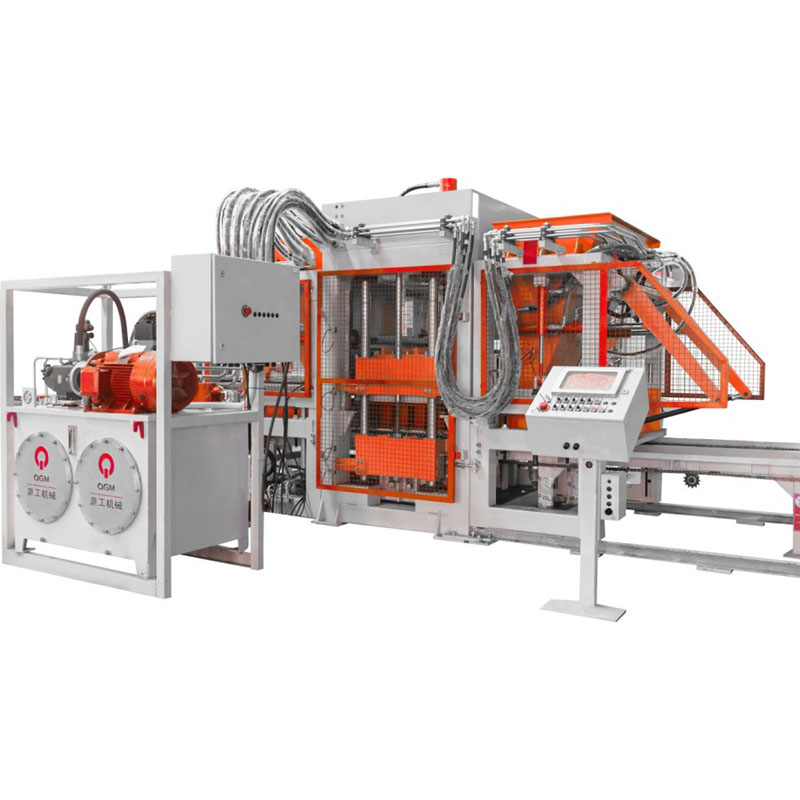
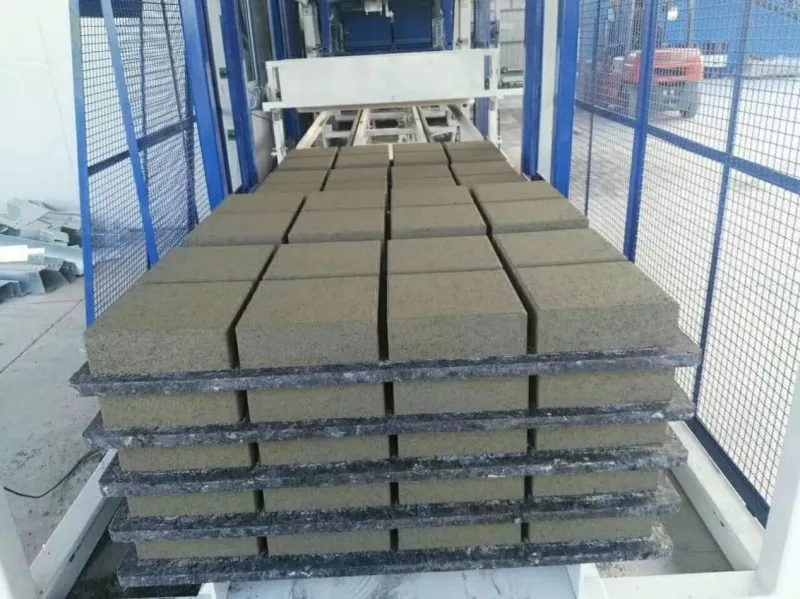
Formavimo mašina yra pagrindinis bet kurios gamybos konfigūracijos turtas. Jis diktuoja kasdienį padėklų skaičių, matmenų tikslumą ir tankinimo vientisumą.

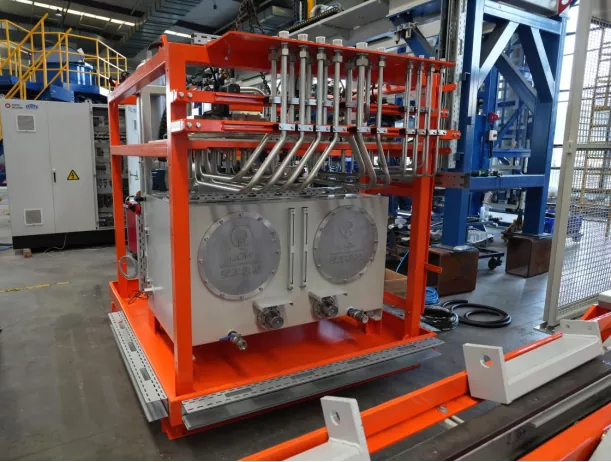
Šiuolaikinėse architektūrose hidraulinis nuoseklumas yra neginčijamas, kad būtų galima pakartotinai formuoti. QGM hidraulinė grandinė yra suprojektuota aplink tiksliai reguliuojamą vožtuvą ir didelio efektyvumo siurblio topologiją, užtikrinančią pastovų slėgio tiekimą per tūkstančius pasikartojančių presavimo ciklų. Ši slėgio disciplina sumažina ciklo iki ciklo dispersiją ir užfiksuoja vienodą blokų tankį.

Formavimo stabilumas turi ypatingą svarbą nedidelio masto aplinkoje, kur aplinkos sąlygos ir žaliavos charakteristikos gali keistis dažniau nei klimato kontroliuojamose didelėse patalpose.


4. Vibracijos posistemis: tankio ir gniuždymo efektyvumo valdymas

Sutankinimas nėra tik slėgio reiškinys. Virpesiai yra būtini norint pašalinti įstrigusį orą ir padidinti vidinės matricos tankį.

QGMvibracinėje platformoje naudojamas keturių velenų generatorių blokas su ekscentrinėmis masėmis, sumontuotomis už pavarų dėžės korpuso. Ši išorinės masės geometrija susilpnina vidinį mechaninį pasipriešinimą ir maksimaliai padidina vibracinės energijos dalį, kuri pasiekia formos ertmę.

Atlyginimas:homogeniškesnis tankinimas, didesnis vieneto tankis ir reikšmingas cemento taupymas dėl patobulinto dalelių blokavimo.


5. Valdymo sistema: kokybės atsiejimas nuo operatoriaus kompetencijos

Kompaktiškose gamyklose darbo jėgos techninis gylis gali labai svyruoti. Patikimas valdymo sluoksnis izoliuoja gamybos kokybę nuo individualių įgūdžių kintamumo.

QGM integruoja programuojamą loginio valdiklio architektūrą su intuityvia žmogaus ir mašinos sąsaja. Grindų darbuotojai gali patikimai ir tiksliai rinkti vibracijos trukmę, spaudimo jėgą ir ciklo laiką.

Šis standartizavimas padidina partijų atkuriamumą ir palaiko specifikacijos lygio produkciją, net kai dirbama ne visiškai pramoninėmis sąlygomis.


6. Formų sistema: kur mikronai lemia rinkos priėmimą

Formos yra galutinis geometrijos ir paviršiaus estetikos arbitras. Mažesni nei mikronų ertmės matmenų ar sienų apdailos nuokrypiai gali sukelti kliento atsisakymą arba specifikacijos nesilaikymą.

QGM inžinieriai kuria formas, skirtas įvairių platformų suderinamumui su visame pasaulyje dominuojančiais blokų įrangos prekių ženklais - MASA, HESS, ZENITH, POYATOS, BESSER, TIGER ir kitais. Kiekvienas įrankis yra apdirbamas iki autentiškų OĮG matmenų duomenų rinkinių ir vėliau termiškai apdorojamas, kad padidėtų paviršiaus kietumas ir atsparumas trinčiai.

Rezultatas – ilgalaikis geometrinis stabilumas ilgų gamybos kampanijų metu.


7. Pagalbinės sistemos: Unsung Workflow Enablers


Small-Scale Concrete Block Production


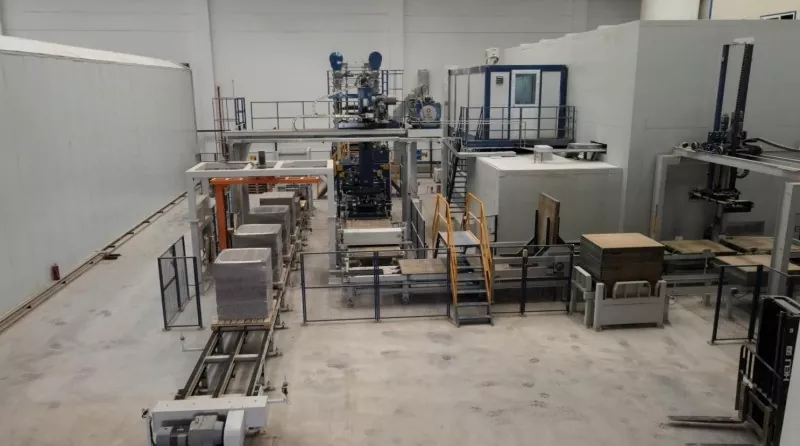
Be pagrindinio traukinio, pagalbinė infrastruktūra palaiko veikimo ritmą:

● Birių medžiagų transportavimo ir pakėlimo įranga

●Moduliniai kietinimo stovai arba automatiniai krovimo sprendimai

●Padėklų valdymo ir sukimosi įrankiai

●Prevencinės priežiūros rinkiniai ir svarbios atsarginės atsargos

Šie elementai tiesiogiai neliečia betono, tačiau jų nebuvimas arba gedimas sukelia trintį, tuščiosios eigos laiką ir pralaidumo eroziją.


DUK: Mažos apimties blokų gamybos įranga

1. Koks yra minimalus įrangos kiekis, norint pradėti gamybą?

Mažiausiai: dozavimo stotis, maišytuvas, blokų formavimo mašina ir suderintas formų rinkinys. Pagalbinė infrastruktūra gali būti įdiegta palaipsniui, kai didėja apimtis ir sudėtingumas.


2. Ar komercinio lygio blokų kokybę galima pasiekti nedideliu mastu?

Neabejotinai. Kokybė priklauso nuo proceso disciplinos – proporcijų tikslumo, maišymo homogeniškumo, tankinimo nuoseklumo ir kietėjimo protokolo, o ne įrenginio kvadratinių metrų.


3. Ar smulkieji gamintojai turi investuoti į automatizavimą nuo pat pirmos dienos?

Neprivaloma. Tačiau PLC pagrįstas valdymas iš karto suteikia stabilumo dividendus ir izoliuoja operatoriaus apyvartos ar įgūdžių trūkumo rezultatus.


4. Kiek reikšmingas yra įrangos pasirinkimas nedidelio masto operacijoms?

Labai pasekmingas. Mašinos stabilumas yra pagrindinis veiksnys, lemiantis veikimo laiką, atmetimo rodiklius ir daugiametę investuoto kapitalo grąžą.

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti